

Khi gia công vật liệu, việc chọn vật liệu dụng cụ cắt (mác dao) và hình học mảnh cắt phù hợp nhất với từng phôi là những yếu tố quan trọng để có quá trình gia công ổn định và năng suất cao. Các thông số khác như thông số cắt, quỹ đạo dao… cũng thiết yếu để đạt kết quả tốt.
Phần này cung cấp thông tin cơ bản về:
- Vật liệu dụng cụ cắt như carbide gắn kết (cemented carbide), gốm (ceramics), CBN, PCD…
- Vật liệu phôi và cách phân loại theo góc nhìn khả năng gia công
Vật liệu phôi
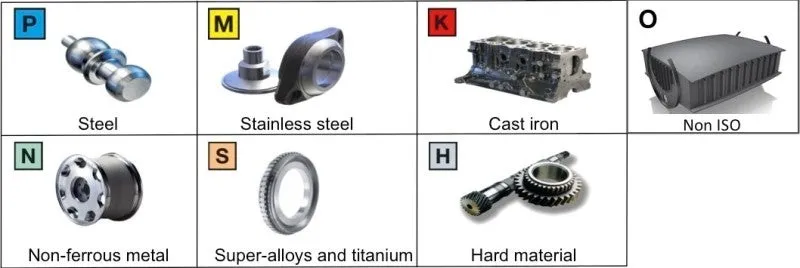
Nhóm vật liệu phôi
Ngành cắt kim loại sản xuất rất nhiều loại chi tiết từ nhiều vật liệu khác nhau. Mỗi vật liệu có đặc tính riêng, chịu ảnh hưởng bởi nguyên tố hợp kim, xử lý nhiệt, độ cứng… Những yếu tố này lại ảnh hưởng đến việc chọn hình học dao, mác dao và thông số cắt. Để việc lựa chọn dễ dàng hơn, vật liệu phôi được chia thành sáu nhóm chính theo tiêu chuẩn ISO; mỗi nhóm có đặc tính khả năng gia công riêng:
ISO P – Thép là nhóm vật liệu lớn nhất, từ thép không hợp kim đến thép hợp kim cao, gồm cả thép đúc và thép không gỉ ferritic, martensitic. Khả năng gia công thường tốt nhưng chênh lệch nhiều tùy độ cứng, hàm lượng carbon…
ISO M – Thép không gỉ là vật liệu hợp kim với tối thiểu 12% crom. Các hợp kim khác có thể gồm niken và molypđen. Các trạng thái khác nhau như ferritic, martensitic, austenitic và austenitic-ferritic (duplex) tạo ra dải vật liệu rộng. Điểm chung là lưỡi cắt chịu nhiều nhiệt, mòn rãnh (notch wear) và dính phoi (built-up edge).
ISO K – Gang, khác với thép, là vật liệu phoi ngắn. Gang xám (GCI) và gang dẻo (MCI) khá dễ gia công, trong khi gang cầu (NCI), gang compact (CGI) và gang ADI khó hơn. Mọi loại gang đều chứa SiC — rất mài mòn lưỡi cắt.
ISO N – Kim loại màu là các kim loại mềm hơn như nhôm, đồng, đồng thau… Nhôm có hàm lượng Si 13% rất mài mòn. Nhìn chung, với mảnh cắt lưỡi sắc có thể kỳ vọng tốc độ cắt cao và tuổi thọ dao dài.
ISO S – Hợp kim siêu bền nhiệt gồm nhiều vật liệu hợp kim cao gốc sắt, niken, coban và titan. Chúng dính, tạo dính phoi, hóa cứng khi gia công (work hardening) và sinh nhiệt. Tương tự nhóm ISO M nhưng khó cắt hơn nhiều và rút ngắn tuổi thọ lưỡi mảnh cắt.
ISO H – Nhóm này gồm thép độ cứng 45–65 HRc và cả gang ủ lạnh khoảng 400–600 HB. Độ cứng khiến chúng khó gia công. Vật liệu sinh nhiệt khi cắt và rất mài mòn lưỡi cắt.
O (Khác): Ngoài ISO. Nhựa nhiệt dẻo, nhựa nhiệt rắn, GFRP (polymer/plastic gia cường sợi thủy tinh), CFRP (plastic gia cường sợi carbon), vật liệu composite sợi carbon, plastic gia cường sợi aramid, cao su cứng, graphite kỹ thuật. Nhiều ngành đang dùng composite ngày càng nhiều, đặc biệt hàng không vũ trụ.
Phân loại vật liệu phôi bằng mã MC
Chỉ chia vật liệu thành sáu nhóm chưa đủ thông tin để chọn đúng hình học dao, mác dao và thông số cắt. Do đó cần chia nhỏ thêm thành các nhóm phụ. Sandvik Coromant đã dùng hệ thống mã CMC (Coromant Material Classification) để nhận diện và mô tả vật liệu từ nhiều nhà cung cấp, tiêu chuẩn và thị trường. Với hệ CMC, vật liệu được phân loại theo khả năng gia công, đồng thời Sandvik Coromant cung cấp khuyến nghị dụng cụ và thông số gia công phù hợp.
Để đưa ra khuyến nghị cụ thể hơn nhằm nâng cao năng suất, Sandvik Coromant đã xây dựng hệ phân loại vật liệu mới. Cấu trúc chi tiết hơn, nhiều nhóm phụ hơn, và có thông tin riêng về loại, hàm lượng carbon, quy trình sản xuất, xử lý nhiệt, độ cứng…
Cấu trúc mã MC
Cấu trúc được thiết kế để mã MC biểu diễn nhiều tính chất và đặc điểm của vật liệu phôi bằng tổ hợp chữ cái và số.
Ví dụ 1
Mã P1.2.Z.AN
P là mã ISO cho thép
1 là nhóm vật liệu thép không hợp kim
2 là nhóm phụ theo hàm lượng carbon >0,25% ≤ 0,55% C
Z là quy trình sản xuất: rèn/cán/kéo nguội
AN là xử lý nhiệt: ủ (annealed), kèm giá trị độ cứng
Ví dụ 2
N1.3.C.AG
N là mã ISO cho kim loại màu
1 là nhóm vật liệu nhôm
3 là nhóm phụ nhôm có hàm lượng Si 1–13%
C là quy trình sản xuất: đúc
AG là xử lý nhiệt: lão hóa (ageing)
Bằng cách mô tả không chỉ thành phần vật liệu mà cả quy trình sản xuất và xử lý nhiệt — vốn ảnh hưởng rõ đến cơ tính — ta có mô tả chính xác hơn. Từ đó có thể tạo khuyến nghị thông số cắt tốt hơn.
Định nghĩa khả năng gia công
Thường có ba yếu tố chính cần xác định để đánh giá khả năng gia công của một vật liệu, tức mức độ dễ được gia công bằng cắt.
- Phân loại vật liệu phôi theo góc nhìn luyện kim/cơ học.
- Hình học lưỡi cắt sẽ dùng, ở mức vi mô và vĩ mô.
- Vật liệu dụng cụ cắt (mác dao) với thành phần phù hợp, ví dụ carbide gắn kết có phủ, gốm, CBN hoặc PCD…
Các lựa chọn trên ảnh hưởng lớn nhất đến khả năng gia công của vật liệu đang xét. Các yếu tố khác gồm: thông số cắt, lực cắt, xử lý nhiệt vật liệu, lớp bề mặt ngoài, tạp chất luyện kim, kẹp dao và điều kiện gia công chung…
Khả năng gia công không có định nghĩa trực tiếp bằng cấp hay số như mác dao. Theo nghĩa rộng, nó gồm khả năng vật liệu phôi được gia công, mức mòn gây ra trên lưỡi cắt và khả năng tạo phoi đạt được. Theo các khía cạnh này, thép carbon hợp kim thấp dễ cắt hơn thép không gỉ austenitic đòi hỏi cao hơn. Thép hợp kim thấp được coi là có khả năng gia công tốt hơn thép không gỉ. Khái niệm “khả năng gia công tốt” thường nghĩa là quá trình cắt ổn định và tuổi thọ dao hợp lý. Hầu hết đánh giá khả năng gia công của một vật liệu được thực hiện bằng thử nghiệm thực tế, rồi so sánh kết quả với vật liệu khác trong điều kiện gần tương đương. Trong các thử nghiệm này còn xét thêm cấu trúc tế vi, xu hướng dính phoi, máy gia công, độ ổn định, tiếng ồn, tuổi thọ dao…


